
 English
Mục Kích Quy Trình Sản Xuất Nội Thất Sắt – Gỗ Tại Nhà Máy Quy Mô Lớn
⚡ Tóm tắt nhanh — Quy trình sản xuất nội thất sắt – gỗ khép kín tại nhà máy quy mô lớn hoạt động ra sao?
Một nhà máy sản xuất nội thất kim loại phối gỗ đạt chuẩn xuất khẩu phải vận hành theo mô hình khép kín — từ cắt laser phôi thép, uốn chấn CNC, hàn MIG, sơn tĩnh điện cho đến gia công MDF, dán chỉ cạnh và lắp ráp hoàn thiện — tất cả nằm trong cùng một hệ sinh thái kiểm soát chất lượng nhất quán. Chỉ có mô hình này mới đảm bảo hàng nghìn sản phẩm hoàn thiện giống nhau tuyệt đối, bàn giao đúng tiến độ khắt khe của dự án khách sạn hay resort. Kiểm soát nghiêm ngặt từ khâu phôi cơ khí đến độ ẩm tấm MDF chính là yếu tố cốt lõi giúp các đối tác B2B quốc tế tin tưởng đặt đơn hàng xuất khẩu quy mô lớn.
1. Quy Mô Hạ Tầng Và Năng Lực Cung Ứng Nội Thất Dự Án
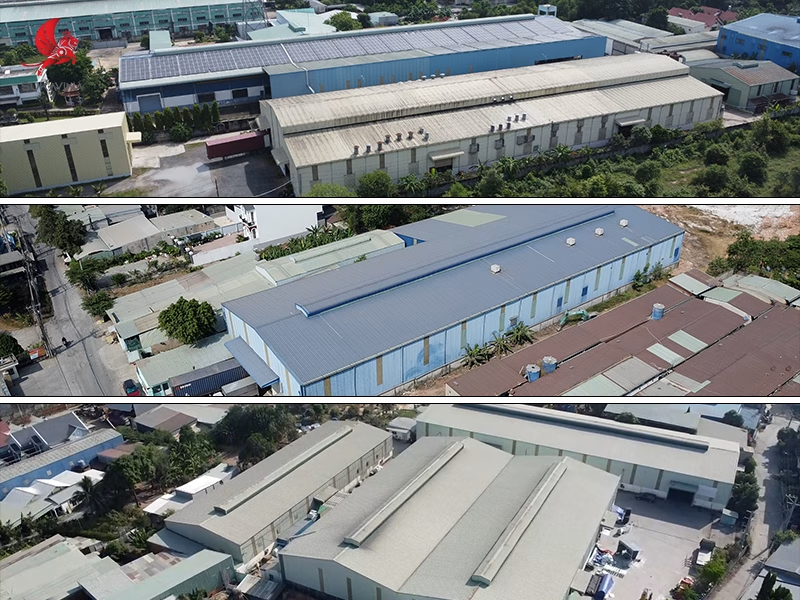
Bài toán đầu tiên mà bất kỳ nhà thầu dự án nào cũng phải giải trước khi ký hợp đồng mua sắm nội thất số lượng lớn là: đơn vị cung cấp có thực sự đủ năng lực sản xuất đồng bộ hàng nghìn bộ với tiêu chuẩn hoàn toàn nhất quán không? Câu hỏi này không thể trả lời bằng catalog hay hình ảnh marketing — chỉ có thể kiểm chứng khi đặt chân vào nhà máy sản xuất nội thất thực tế. Các xưởng nhỏ lẻ, thuê ngoài từng công đoạn thường gặp tình trạng nghẽn cổ chai tại khâu hàn hoặc sơn tĩnh điện khi đơn hàng vượt 300 bộ — dẫn đến trễ tiến độ và lệch màu giữa các lô sản xuất khác nhau.
SukavinaFurniture vận hành 3 nhà xưởng với tổng diện tích hơn 30.000m² tại khu vực phía Nam — trong đó nổi bật nhất là bước tiến chiến lược: hoàn thành mở rộng phân xưởng gỗ công nghiệp/MDF mới lên hơn 10.000m² riêng biệt, được trang bị hệ thống thông gió và kiểm soát nhiệt ẩm tối tân. Phân xưởng này không vận hành chung với dây chuyền kim loại — một điều kiện kỹ thuật bắt buộc để kiểm soát được độ ẩm cân bằng (EMC) của tấm MDF trước khi vào máy CNC, tránh biến dạng sau gia công. Đội ngũ hơn 600 nhân sự — kỹ sư cơ khí, thợ hàn lành nghề, thợ mộc công nghiệp và kiểm định viên QC — đã trực tiếp thực hiện nhiều lô hàng xuất khẩu đạt chuẩn Mỹ, EU.
📊 3 nhà xưởng — 30.000m²
Kim loại, gỗ công nghiệp và hoàn thiện vận hành tách biệt hoàn toàn — kiểm soát chất lượng từng công đoạn độc lập, không bị ảnh hưởng chéo giữa các quy trình.
🏊 10.000m² xưởng MDF
Phân xưởng gỗ công nghiệp chuyên biệt với hệ thống kiểm soát nhiệt ẩm — đảm bảo EMC 8–12% trước khi gia công CNC, tiêu chuẩn không thể thiếu cho hàng xuất xứ lạnh.
👥 600+ nhân sự lành nghề
Kỹ sư cơ khí, thợ hàn, thợ mộc công nghiệp và QC chuyên trách — không chia sẻ với hàng gia công phổ thông, đảm bảo tập trung cho tiêu chuẩn xuất khẩu.
💡 Lưu ý khi đánh giá nhà cung cấp
Khi tham quan bất kỳ nhà máy sản xuất nội thất nào, hãy hỏi thẳng: “Phân xưởng gỗ và phân xưởng kim loại có tách biệt không?” và “Gỗ MDF được đo độ ẩm trước khi gia công bằng thiết bị gì?”. Xưởng chuyên nghiệp trả lời được ngay với số liệu cụ thể. Xưởng chưa đủ chuẩn sẽ vòng vo hoặc không có thiết bị đo.
2. Triết Lý Sản Xuất High-Tech: Sức Mạnh Từ Công Nghệ Tự Động Hóa
Bước vào phân xưởng cơ khí của nhà máy sản xuất nội thất này, điều đầu tiên đập vào mắt là tiếng vo ve ổn định của máy cắt laser và mùi kim loại nóng nhẹ thoáng qua. Không có tiếng ồn ào hỗn loạn — từng máy móc vận hành theo lịch sản xuất được lập trình sẵn, từng tấm thép đi qua từng trạm theo đúng thứ tự không xáo trộn.
💥 Kỹ nghệ cắt phôi chính xác bằng hệ thống Laser Fiber CNC
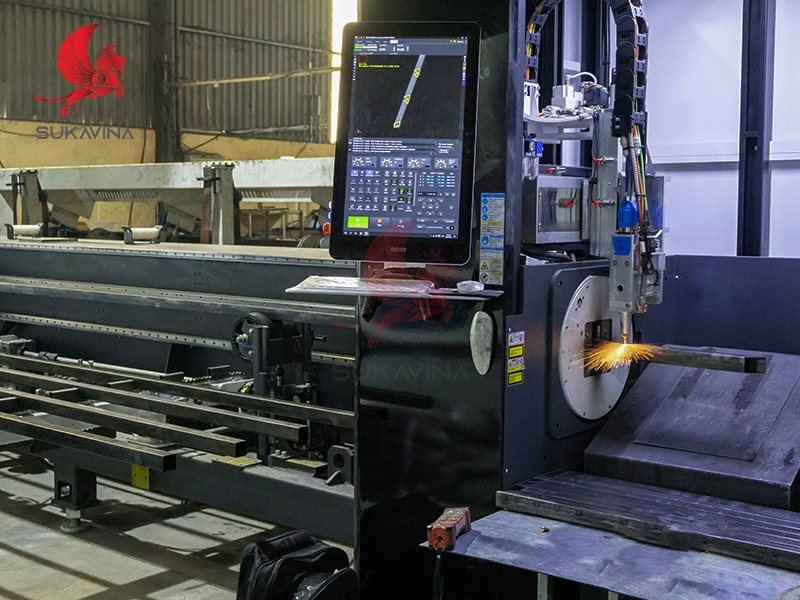
Trạm đầu tiên trong quy trình là bàn cắt laser fiber sợi quang. Toàn bộ thông số kỹ thuật từ bản vẽ CAD/CAM được nạp vào hệ thống điều khiển — máy tự động lập lịch cắt tối ưu diện tích tấm thép, giảm phế liệu xuống mức thấp nhất. Tia laser fiber với bước sóng 1.064nm cắt ống thép hộp và thép tấm với dung sai ±0,1mm, đường cắt sạch không ba-via, không cần gia công thứ cấp trước khi sang bước uốn chấn.
Điều quan trọng với đơn hàng lớn là ở chỗ: 1.000 ống thép cắt từ cùng một chương trình CNC có kích thước hoàn toàn đồng nhất đến từng phần mười milimét. Đây là nền tảng để 1.000 bộ nội thất sau đó lắp ráp khớp nhau tuyệt đối, không có bộ nào phải chỉnh tay. Hệ thống nhà máy cơ khí tự chủ từ khâu nguyên liệu phôi thép đến cắt laser — không phụ thuộc bên ngoài ở công đoạn quan trọng nhất này.
⚙ Định hình và uốn chấn thủy lực công nghệ cao

Sau cắt, phôi thép chuyển sang máy chấn CNC thủy lực. Đây là công đoạn quyết định hình dạng tổng thể của khung — các góc 90 độ chuẩn kỹ thuật, các đường cong chân bàn hay góc nghiêng phi đối xứng đều được định hình tại đây. Lực chấn thủy lực có kiểm soát đảm bảo nếp gấp thép sắc nét đúng góc thiết kế mà không tạo vết rạn hay biến dạng bề mặt kim loại — điều mà chấn bằng lực tay tuyệt đối không thể tái lập với độ đồng đều qua hàng trăm bộ liên tiếp.
Với các thiết kế phức tạp như tủ đầu giường hiện đại khung sắt có hệ khung bao quanh khoang gỗ đòi hỏi dung sai khung tổng thể ±0,3mm, máy chấn CNC là thiết bị duy nhất đảm bảo được yêu cầu này ở quy mô hàng trăm bộ mỗi ngày.
💡 Vì sao nên xem máy chấn khi tham quan xưởng
Khi tham quan nhà máy sản xuất nội thất bất kỳ, hãy yêu cầu xem máy chấn đang vận hành và lấy ngẫu nhiên 3 phôi đã chấn để đo góc. Nếu ba góc không đồng đều trong phạm vi ±1°, xưởng đó không đủ điều kiện sản xuất đơn hàng dự án quy mô lớn đòi hỏi lắp ghép giữa khung sắt và hộc gỗ MDF.
3. Triết Lý Sản Xuất High-Touch: Linh Hồn Từ Đội Ngũ Thợ Lành Nghề
Máy móc tạo ra sự đồng đều. Con người tạo ra sự xuất sắc. Đây là nguyên tắc mà bất kỳ nhà máy sản xuất nội thất xuất khẩu nào thực sự am hiểu đều thực hành — không phải khẩu hiệu treo tường. Sau khi phôi kim loại rời khỏi dây chuyền tự động hóa, đội ngũ thợ lành nghề tiếp nhận bán thành phẩm và bắt đầu công đoạn không thể thay thế bằng cảm biến hay robot ở giai đoạn này.
🔨 Kỹ thuật hàn khung sắt và xử lý bề mặt mối nối
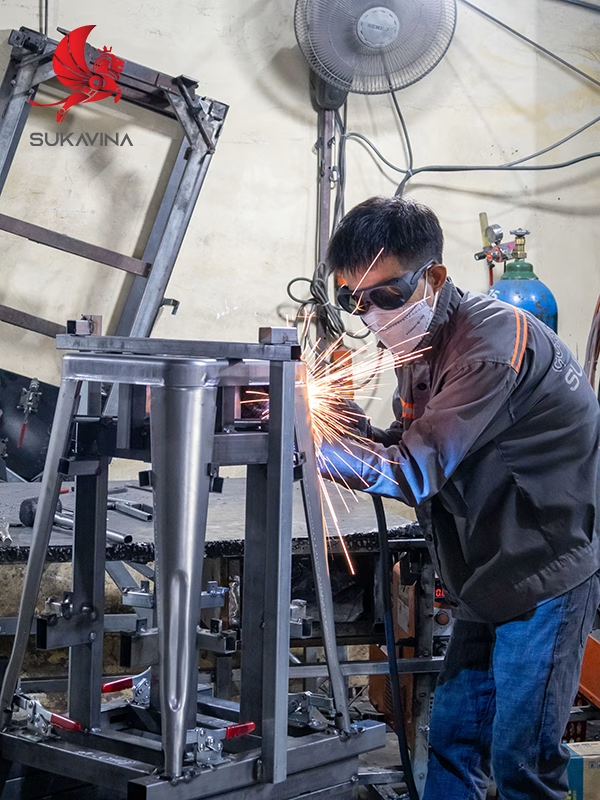
Tại phân xưởng hàn, phôi thép đã qua cắt và uốn được cố định trên đồ gá (jig) hàn chuyên dụng. Đồ gá định vị chính xác toàn bộ các góc khung, khoảng cách thành và mặt phẳng trước khi thợ hàn bắt đầu. Kỹ thuật hàn MIG ngấu sâu được áp dụng cho tất cả mối nối chịu lực cường độ cao — đặc biệt tại các điểm nối cấu trúc của khung bàn, khung giường và các loại nội thất chịu tải lặp lại liên tục trong môi trường thương mại. Đọc thêm về bí quyết xử lý liên kết kim loại – gỗ để hiểu vì sao kỹ thuật hàn tại điểm liên kết kim loại–gỗ ảnh hưởng trực tiếp đến tuổi thọ sản phẩm.
Sau hàn, thợ lành nghề bắt đầu công đoạn mài. Trình tự mài nhám 60 → 120 → 240 → 400 grit được thực hiện theo từng mối hàn. Mục tiêu là đưa bề mặt mối hàn về độ nhám Ra 0,8–1,6μm — không phải để đẹp mắt, mà để lớp sơn tĩnh điện sau đó có nền bám cơ học tốt nhất, không tạo bong bóng hay lỗ khí ảnh hưởng đến thẩm mỹ bề mặt hoàn thiện. Đây là công đoạn không thể tăng tốc hay bỏ qua bất kỳ bước nào nếu muốn đạt tiêu chuẩn xuất khẩu thực sự.
🎨 Gia công mộc công nghiệp và áp dụng kỹ thuật liên kết kim loại – gỗ
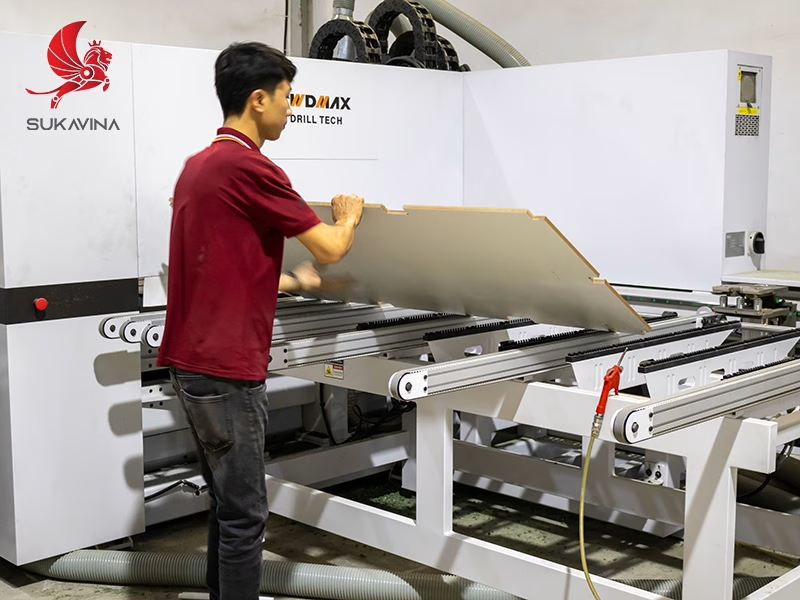
Gia công CNC tấm MDF — dung sai ±0,1mm
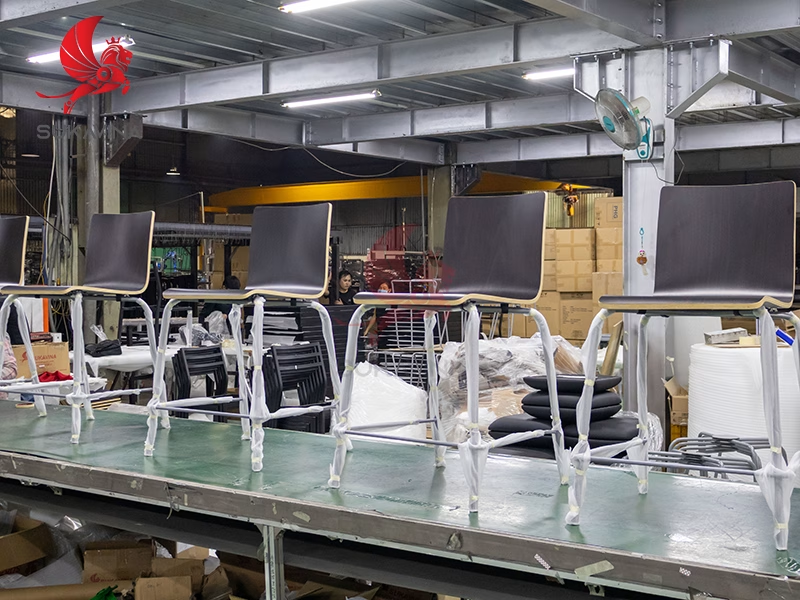
Lắp ráp kim loại–gỗ — kiểm tra khớp nối
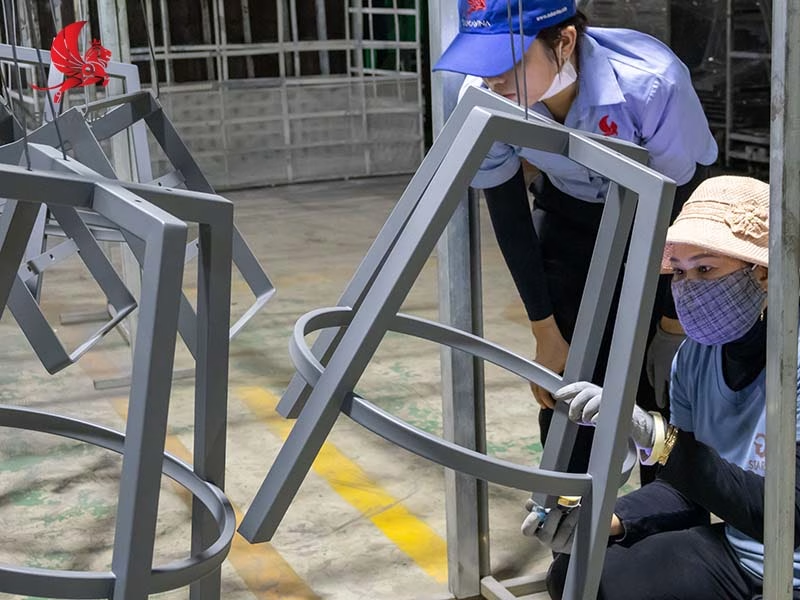
Sơn tĩnh điện — 60–80μm sau phốt phát hóa
Tại phân xưởng MDF hơn 10.000m², quy trình gia công mộc bắt đầu bằng kiểm tra độ ẩm từng lô tấm MDF lõi xanh chống ẩm E1 bằng thiết bị đo pin-type. Chỉ lô đạt EMC 8–12% mới được phép nạp vào máy CNC trung tâm. Sau khi CNC cắt và định hình toàn bộ chi tiết gỗ, tất cả cạnh cắt — kể cả cạnh trong của lỗ và rãnh — được qua máy dán chỉ cạnh PVC tự động dòng tải nặng với keo EVA nhiệt độ cao, tạo lớp chắn ẩm hoàn toàn.
Điểm đặc biệt nhất trong công đoạn này là sự phối hợp giữa thợ mộc và thợ cơ khí: tại các vị trí nối giữa hộc gỗ và khung sắt, thợ mộc thực hiện khoan lỗ oval rãnh trượt theo đúng vị trí lỗ trên thanh sắt đã cắt laser, sau đó cấy hệ thống vít cấy âm (threaded inserts) bằng đồng vào sâu lõi gỗ MDF với dụng cụ kiểm soát mô-men lực — đây là hiện thực hóa trực tiếp các tips liên kết vật liệu gỗ và kim loại vào quy trình sản xuất hàng loạt. Khi hộc gỗ ráp vào khung sắt, mối khớp khít khao hoàn toàn, không có biên độ rơ hay trầy xước bề mặt mộc.
Quy trình này áp dụng đồng bộ cho tất cả dòng sản phẩm từ bàn ghế đến làm bàn ghế bằng sắt hộp kết hợp mặt gỗ, đảm bảo tiêu chuẩn liên kết đồng nhất trên toàn lô sản xuất.
💡 Điểm nhận biết xưởng mộc đủ chuẩn xuất khẩu
Khi tham quan phân xưởng gỗ của bất kỳ nhà máy sản xuất nội thất nào, hãy cầm một tấm MDF thành phẩm và sờ vào cạnh. Nếu cạnh phẳng mịn, PVC bám chắc không có khoảng hở và không bong tróc khi kéo nhẹ bằng móng tay — đó là dấu hiệu máy dán cạnh đủ chuẩn. Cạnh thô hoặc PVC dán không đều là cảnh báo thùng tủ sẽ trương phồng cạnh sau 6–12 tháng vận hành tại xứ lạnh.
4. Kết Luận
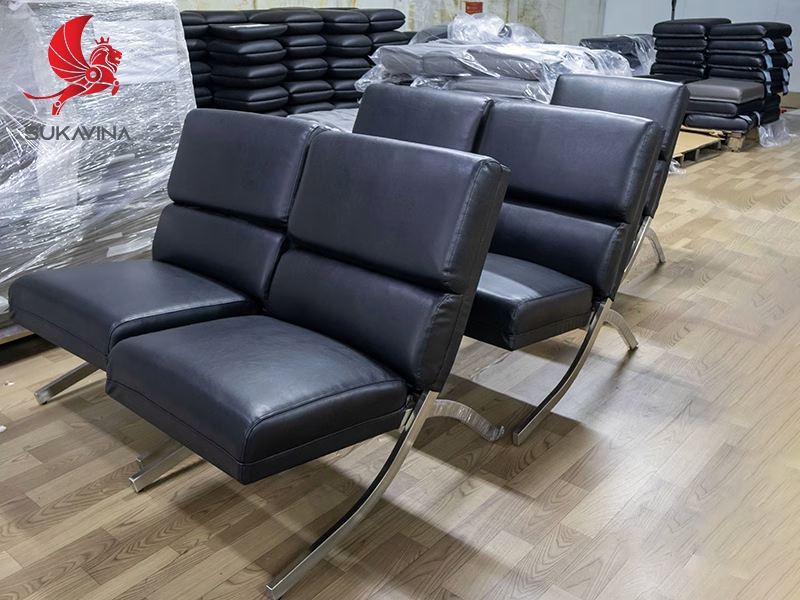
Một sản phẩm nội thất xuất khẩu đạt chuẩn không phải là kết quả ngẫu nhiên — đó là sự kết tinh của hạ tầng quy mô đủ lớn, công nghệ tự động hóa được lập trình đúng và tư duy kỹ thuật sâu sắc của đội ngũ thợ lành nghề tại từng công đoạn. Ba yếu tố này khi thiếu bất kỳ yếu tố nào đều dẫn đến sản phẩm không đạt — có thể qua được khi nhìn bằng mắt nhưng không qua được sau 12–18 tháng vận hành thực tế tại thị trường xuất khẩu.
Đối với các đối tác B2B đang tìm kiếm một nhà máy sản xuất nội thất có năng lực tự chủ toàn diện từ kim loại đến gỗ công nghiệp, SukavinaFurniture tại TP.HCM — với 3 nhà xưởng, hơn 30.000m², phân xưởng MDF chuyên biệt 10.000m² và 600+ nhân sự giàu kinh nghiệm — là giải pháp đảm bảo chất lượng đồng bộ, kiểm soát dung sai và tiến độ bàn giao đúng hạn cho các đơn thầu quy mô lớn.
Liên hệ để đặt lịch tham quan nhà máy trực tiếp hoặc nhận tư vấn giải pháp sản xuất theo yêu cầu cho dự án của bạn.
5. Các Câu Hỏi Thường Gặp Của Nhà Thầu Khi Tham Quan Nhà Máy
❓ Nhà máy kiểm soát độ ẩm gỗ công nghiệp như thế nào để sản phẩm không bị biến dạng khi xuất khẩu sang xứ lạnh?
Toàn bộ tấm MDF lõi xanh chống ẩm E1 sau khi nhập kho được lưu trữ trong phân xưởng hơn 10.000m² có hệ thống thông gió kiểm soát ẩm độc lập. Trước khi đưa bất kỳ lô nào vào máy CNC, kiểm định viên đo độ ẩm từng tấm bằng thiết bị đo pin-type — chỉ lô đạt EMC 8–12% mới được phép gia công. Con số 8–12% là độ ẩm cân bằng với hầu hết các môi trường không gian có điều hòa tại Bắc Mỹ và EU, nghĩa là gỗ đã được “pre-adapted” với điều kiện vận hành cuối cùng trước khi rời nhà máy, không còn biên độ co ngót sau khi lắp đặt tại công trình.
❓ Hệ thống quản lý chất lượng (QA/QC) của nhà máy được phân bổ ở những công đoạn nào trong quy trình khép kín?
Quy trình QC được tổ chức theo 3 lớp độc lập: Lớp 1 — QC phôi đầu vào: kiểm tra kích thước phôi cơ khí sau cắt laser và phôi MDF trước khi gia công CNC. Lớp 2 — QC bán thành phẩm: kiểm tra dung sai khung sắt sau hàn (±0,3mm), kiểm tra chất lượng mối hàn bằng quan sát ánh đèn raking light, kiểm tra PVC dán cạnh sau máy dán. Lớp 3 — QC thành phẩm: 100% sản phẩm qua ráp thử (fit-test) hoàn chỉnh trước khi đóng gói — kiểm tra độ khít khung–gỗ, đo ΔE màu giữa bề mặt kim loại và MDF (tiêu chuẩn <1,5), kiểm tra độ bền liên kết cơ khí và ngoại quan toàn bộ.
❓ Nhà máy có khả năng tùy biến mẫu dựa trên bản vẽ riêng của nhà thầu hay chỉ sản xuất theo mẫu có sẵn?
Đây là năng lực cốt lõi phân biệt một nhà máy sản xuất nội thất ODM/OEM thực thụ với đơn vị bán hàng catalog. Phòng kỹ thuật nội bộ sẵn sàng tiếp nhận bản vẽ kỹ thuật từ kiến trúc sư hoặc bộ phận thiết kế của chủ đầu tư — bất kể định dạng DWG, PDF hay STP 3D. Kỹ sư cơ khí phân tích tính khả thi sản xuất hàng loạt, xác nhận dung sai, đề xuất điều chỉnh kết cấu nếu cần (và chỉ điều chỉnh sau khi kiến trúc sư phê duyệt văn bản) rồi gia công mẫu thử (mock-up) 1–3 bộ trong 15–20 ngày làm việc. Mẫu thử được kiểm tra tải trọng và ngoại quan trước khi trình khách hàng phê duyệt đại trà — không có bất ngờ khi lô hàng chính xuất xưởng.
Hợp Tác Cùng Nhà Sản Xuất Uy Tín
Sukavina Group — Đồng hành cùng đối tác toàn cầu với giải pháp nội thất kim loại chuyên nghiệp và tin cậy.
NHẬN BÁO GIÁ NGAY📍 SUKAVINA CO., LTD.
• Address: Binh Chuan 44 St, An Phu Ward, Ho Chi Minh City, Vietnam
• Hotline: +84 979 034 634 / +84 931 155 155
• Mail: sales@vietmetalfurniture.com
• Website: vietmetalfurniture.com